Artykuł sponsorowany
Dlaczego spoiny wykonane migomatem w stali czarnej trzeba oceniać pod kątem całej serii
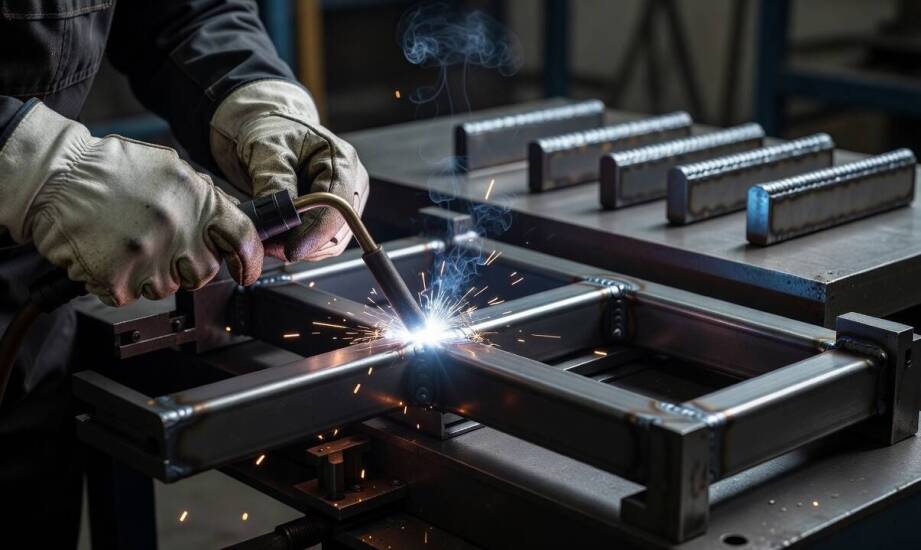
Pierwsza spoina wykonana na próbnym detalu ze stali węglowej nierzadko prezentuje się nienagannie pod kątem wizualnym i wymiarowym. Problemy pojawiają się zazwyczaj w momencie przejścia do produkcji seryjnej, gdy z każdym kolejnym elementem geometria zaczyna odbiegać od pierwotnych założeń. Zjawisko to wynika z faktu, że efekty cieplne kumulują się w materiale i wywołują stopniowe odkształcenia, których zupełnie nie widać na pojedynczej sztuce testowej. Aby uniknąć rozjazdów w spasowaniu ram przemysłowych czy stelaży mebli loftowych, proces wymaga zupełnie innego spojrzenia na parametry łuku oraz mocowanie komponentów w przyrządach.
Dlaczego kontrola ciepła i mocowanie ratują serię?
Ilość wprowadzonego ciepła podczas łączenia metali bezpośrednio przekłada się na poziom odkształceń termicznych. Wyższa energia liniowa skutkuje zwiększonym skurczem podłużnym i poprzecznym podczas stygnięcia, co błyskawicznie generuje naprężenia wewnątrz całej struktury. W przypadku stali węglowych nierównomierny rozkład temperatury stanowi główną przyczynę odchyleń wymiarowych między pierwszą a setną sztuką w przygotowywanej partii. Płynna kontrola natężenia prądu, napięcia oraz prędkości posuwu pozwala utrzymać te deformacje w wąskim, przewidywalnym oknie tolerancji.
Odpryski oraz ostateczną estetykę lica warunkuje odpowiedni dobór materiałów dodatkowych. Zastosowanie drutów spawalniczych wyższej klasy, takich jak SG3, w połączeniu z odpowiednio dobranymi mieszankami argonu i dwutlenku węgla stabilizuje jarzenie łuku i wyraźnie ogranicza ilość odprysków. Prawidłowy przepływ gazu, utrzymywany na poziomie 10-14 litrów na minutę dla drutów o średnicy 0,8-1,2 mm, chroni jeziorko przed groźną porowatością. Technika pulse MAG redukuje strefę wpływu ciepła i poprawia czystość złącza znacznie skuteczniej niż standardowe zwarcie. Ma to szczególne znaczenie przy spawaniu cienkościennych profili.
Nawet precyzyjnie dobrane parametry prądowe nie uchronią serii przed defektami, jeśli zignoruje się fazowanie krawędzi i powtarzalne mocowanie detalu. Mechaniczne usunięcie zgorzeliny, luźnej rdzy oraz zaolejeń gwarantuje równomierny przetop i brak wtrąceń niemetalicznych w przekroju spoiny. Osadzenie elementów w specjalistycznych, sztywnych przyrządach zapobiega jakiejkolwiek rotacji materiału pod wpływem silnego skurczu spawalniczego. Wymuszone pozycjonowanie w matrycy skutecznie eliminuje błędy wynikające z ręcznego ustawiania elementów na stole warsztatowym.
Kiedy obróbka staje się wstępem do nakładania powłok?
Większość zespawanych konstrukcji stalowych trafia ostatecznie do lakierni, gdzie wady wcześniejszych etapów produkcyjnych stają się boleśnie widoczne. W nowoczesnych zakładach produkcyjnych spawanie stali czarnej migomatem stanowi integralny etap przygotowania powierzchni. Tradycyjnie pozostawione tlenki, żużel i drobne odpryski drastycznie obniżają przyczepność powłok proszkowych. Złącze po opuszczeniu stanowiska montażowego wymaga drobiazgowego oczyszczenia mechanicznego. Ukryte mikroskopijne zanieczyszczenia w strefie wpływu ciepła mogą wywołać gazowanie pod powłoką i powstawanie szpecących pęcherzy podczas wygrzewania w piecu.
W profesjonalnej obróbce metali surowy rygor technologiczny obowiązuje podczas tworzenia pojedynczych prototypów oraz dużych partii wyrobów z drutu czy blach. Firmy realizujące zlecenia dla branży przemysłowej muszą traktować cięcie, gięcie i łączenie jako system naczyń połączonych. Mechanizm ten dobrze obrazuje praktyka warsztatowa zakładu ATR-METAL, w którym integracja procesów gięcia CNC, spawania i zgrzewania pozwala kontrolować geometrię na każdym szczeblu obróbki. Skrupulatne utrzymanie spójności wymiarowej detalu przed nałożeniem proszku zapobiega kosztownym odrzutom na samym końcu łańcucha dostaw.
O jakości wykonania całej serii nie świadczy wygląd pierwszego elementu kontrolnego poddanego wizualnej ocenie. Kluczowa okazuje się stabilność całego procesu, obejmująca nadzór nad wprowadzonym ciepłem, zastosowanie sztywnych przyrządów i rygorystyczne czyszczenie mechaniczne. Tylko wieloaspektowa kontrola operacji spawalniczych chroni stal przed nieprzewidywalnymi odkształceniami, zapewniając idealne spasowanie gotowych wyrobów.
Kategorie artykułów
Polecane artykuły

Jak podtrzymać rozwój dziecka w domu po powrocie ze żłobka lub przedszkola

Jakie korzyści niesie użycie ciężkiej wody d2o w chromatografii gazowej?

Od czego zależy wysokość świadczeń po wypadku drogowym i kiedy roszczenie bywa zaniżone
